|
项目 |
技术参数 |
说明 |
|
设备名称 |
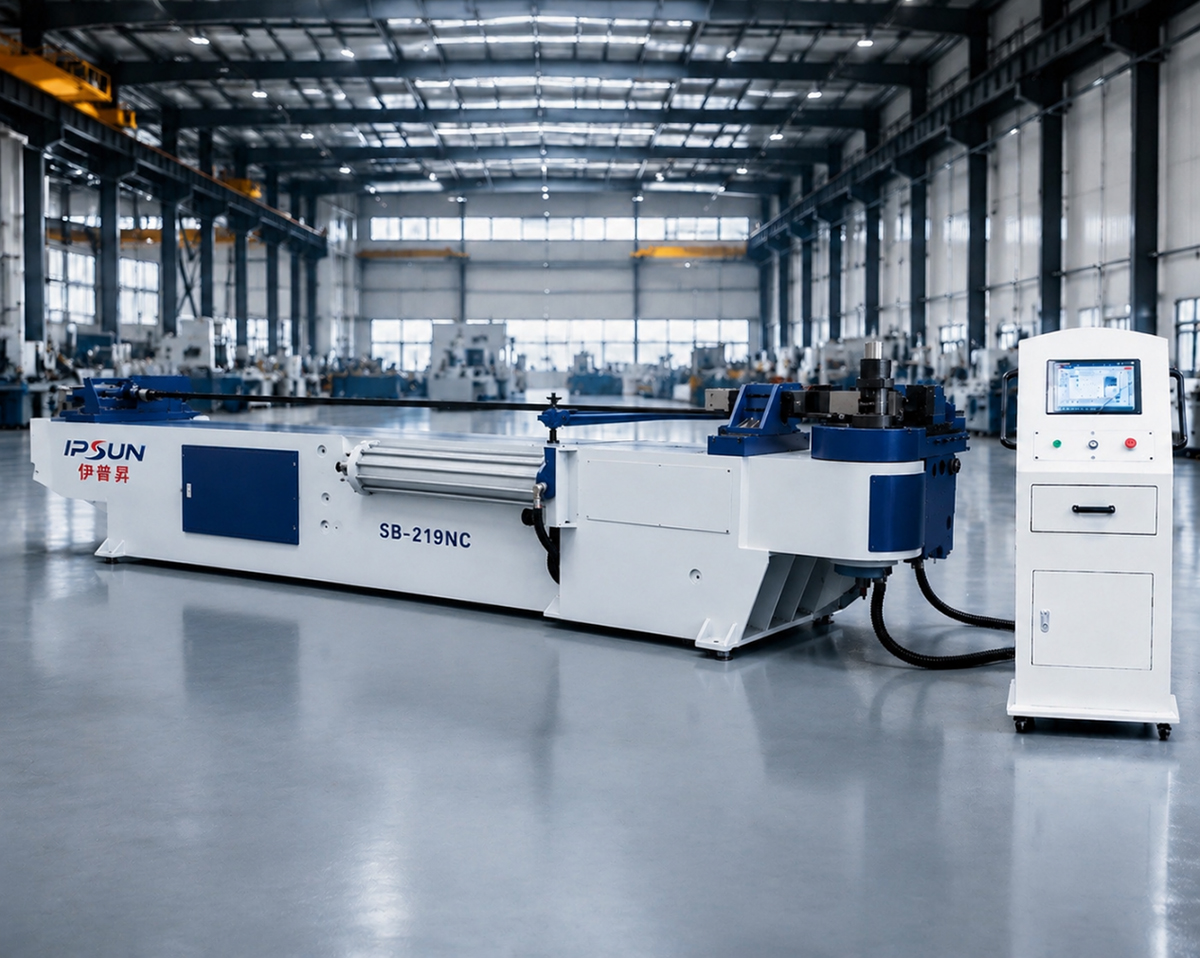
NC液压弯管机 |
适用于金属管材的常规弯曲加工,采用数控设定与液压驱动方式。 |
|
设备型号 |
SB - 219NC |
设备标准型号名称,用于产品识别、方案确认及技术沟通。 |
|
控制方式 |
NC数控控制,PLC + 人机界面 |
采用PLC控制系统配合触摸屏操作,可实现参数设定、动作控制及工艺调整。 |
|
驱动方式 |
液压驱动 |
主要执行动作由液压系统完成,运行稳定,适用于大管径、重负载弯管加工。 |
|
适用管材 |
碳钢管、不锈钢管、铜管、铝管及金属圆管 |
适用于常规金属圆管弯曲加工,可根据不同材质配置对应模具及工艺参数。 |
|
最大弯曲管径 |
Φ219 |
表示设备可加工的最大管材外径范围。(单位:mm) |
|
碳钢最大弯曲能力 |
Φ219 × 12 |
表示设备对碳钢管材在常规工况下可达到的最大加工规格。(单位:mm) |
|
不锈钢最大弯曲能力 |
Φ219 × 8 |
表示设备对不锈钢管材在常规工况下可达到的最大加工规格。(单位:mm) |
|
最大弯曲角度 |
190° |
单次最大可设定弯曲角度,满足大多数常规弯管工艺要求。 |
|
最小弯曲半径 |
1.5D |
D为管径,表示最小弯曲半径通常为管径的1.5倍。 |
|
最大弯曲半径 |
1000 |
表示设备常规模具配置条件下可实现的较大弯曲半径范围。(单位:mm) |
|
弯曲精度 |
±0.2° |
表示设备单次弯曲角度的控制精度,适用于常规批量加工要求。 |
|
重复定位精度 |
±0.1° |
表示设备在重复加工时的角度一致性和稳定性。 |
|
弯曲速度 |
3–5 °/s |
表示设备在正常工作状态下的弯曲动作速度范围。 |
|
夹紧方式 |
液压夹紧 |
管件夹持由液压控制完成,夹紧力稳定,保证弯曲过程中的工件定位。 |
|
抽芯方式 |
液压抽芯 |
采用液压方式控制芯棒进退,适用于对成形质量要求较高的管件加工。 |
|
芯棒形式 |
标准穿芯式 |
适用于减小弯曲过程中管材变形、起皱及塌陷现象。 |
|
模具配置 |
弯曲模、夹模、导模、芯棒 |
为设备常规弯管工艺所需的标准模具组成。 |
|
操作方式 |
手动上料,自动夹紧、弯曲、退芯 |
设备适用于人工辅助上料、自动完成主要弯曲动作的加工方式。 |
|
电机总功率 |
22 |
表示整机驱动系统所需的总电机功率。(单位:kW) |
|
液压系统压力 |
14 |
表示液压系统正常工作时的额定压力范围。(单位:MPa) |
|
工作电压 |
AC 380V / 50Hz |
适用于常规工业三相电源配置。 |
|
冷却方式 |
风冷 |
用于液压系统及设备运行过程中的温升控制。 |
|
液压油箱容量 |
600 |
表示液压系统储油容量,满足设备连续运行需求。(单位:L) |
|
外形尺寸 |
7200 × 1650 × 1350 |
表示设备整体外部尺寸,便于场地规划与安装布置。(单位:mm) |
|
设备重量 |
约8500 |
表示整机净重范围,便于运输、吊装及基础配置。(单位:kg) |
|
适用行业 |
石油化工、锅炉管道、船舶制造、钢结构、汽车零部件、工程机械等 |
适用于大口径金属管材弯曲成形的常见工业领域。 |